SpindleCheck

Mobiles Spindelprüfsystem für Werkzeugmaschinen.

Ein Entwicklungsprojekt der Hochschule Niederrhein zur kostengünstigen Überwachung der Spindelqualität – der schnelle und mobile Spindel Schnelltest für die regelmäßige Spindel Prüfung an Werkzeugmaschinen (angelehnt an ISO 320-7).

Simulator Starten

Untersuchungsziel

Präzision sichern, Ausschuss minimieren

Das primäre Ziel des SpindleCheck-Systems ist die schnelle, hochgenaue und mobile Überprüfung von Werkzeugmaschinenspindeln direkt im Fertigungsumfeld. Dadurch können schleichende Spindelfehler erkannt werden, bevor sie sich als Qualitätseinbußen am Werkstück bemerkbar machen.

Mithilfe der hochfrequenten Lasermessung und anschließender Frequenzanalyse (FFT) werden Fehlerbilder eindeutig identifiziert. So werden teure Maschinenstillstandszeiten reduziert und eine durchgehend hohe Fertigungsqualität sichergestellt.
Warum ist das relevant?

Qualitätssicherung in der Fertigung

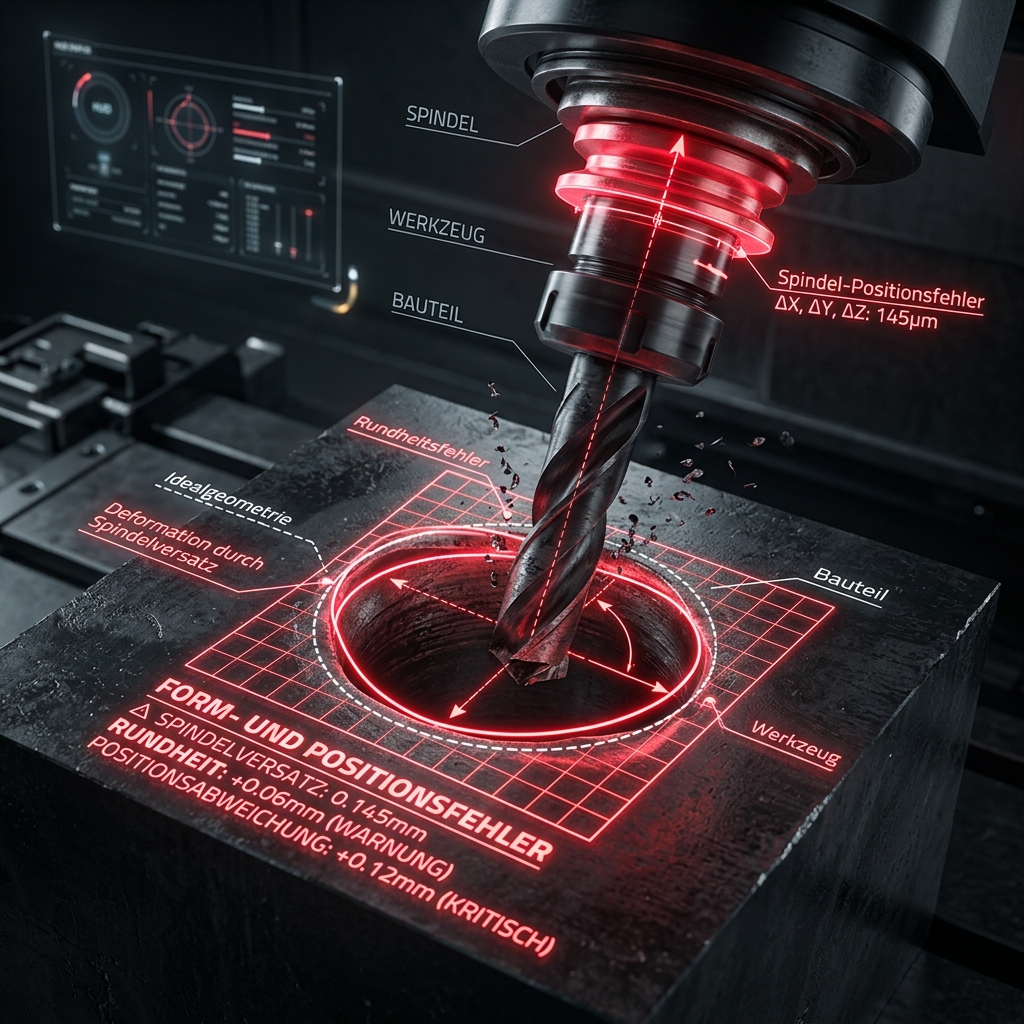
Spindeln bestimmen wesentlich die Qualität in der zerspanenden Fertigung. Verlagert sich die Spindel zum Beispiel beim Bohren mit einem mehrschneidigen Werkzeug, so entstehen Form- und Positionsfehler bei der resultierenden Bohrung.

Werden diese Fehler zu groß und verletzen die geforderten Toleranzen, wird Ausschuss produziert.

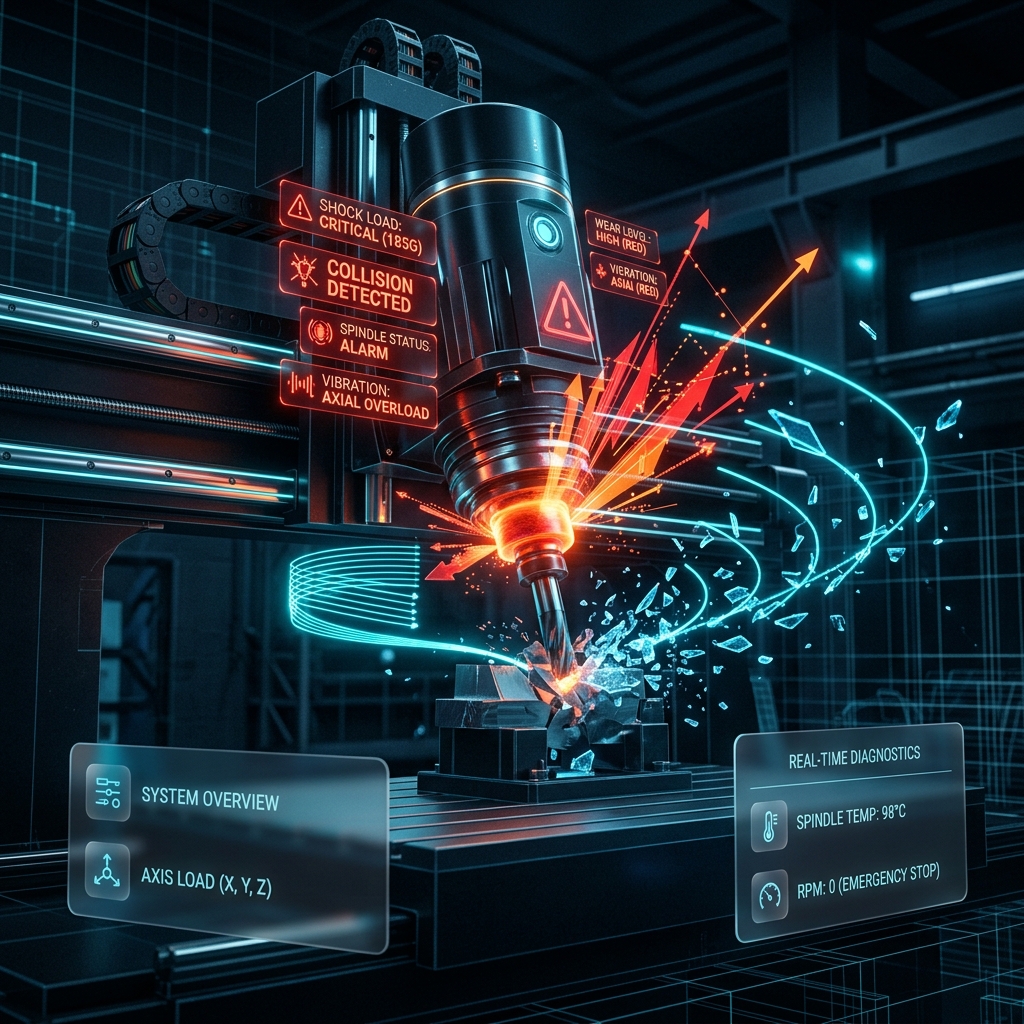
Verlagerungen der Spindel werden durch Verschleiß im regulären Betrieb immer größer. Aber auch stoßartige Belastungen, wie sie durch einen Crash (z.B. Programmierfehler führt zu Kollision) entstehen, haben massiven Einfluss. Daher verschafft eine regelmäßige Überprüfung der Spindel Sicherheit über die Qualität in der Fertigung und hilft dabei, bedarfsgerechte Wartungen und Instandsetzungen planbar durchzuführen.

Fehlerbilder der Spindel

Was verrät uns die Spindeldynamik?

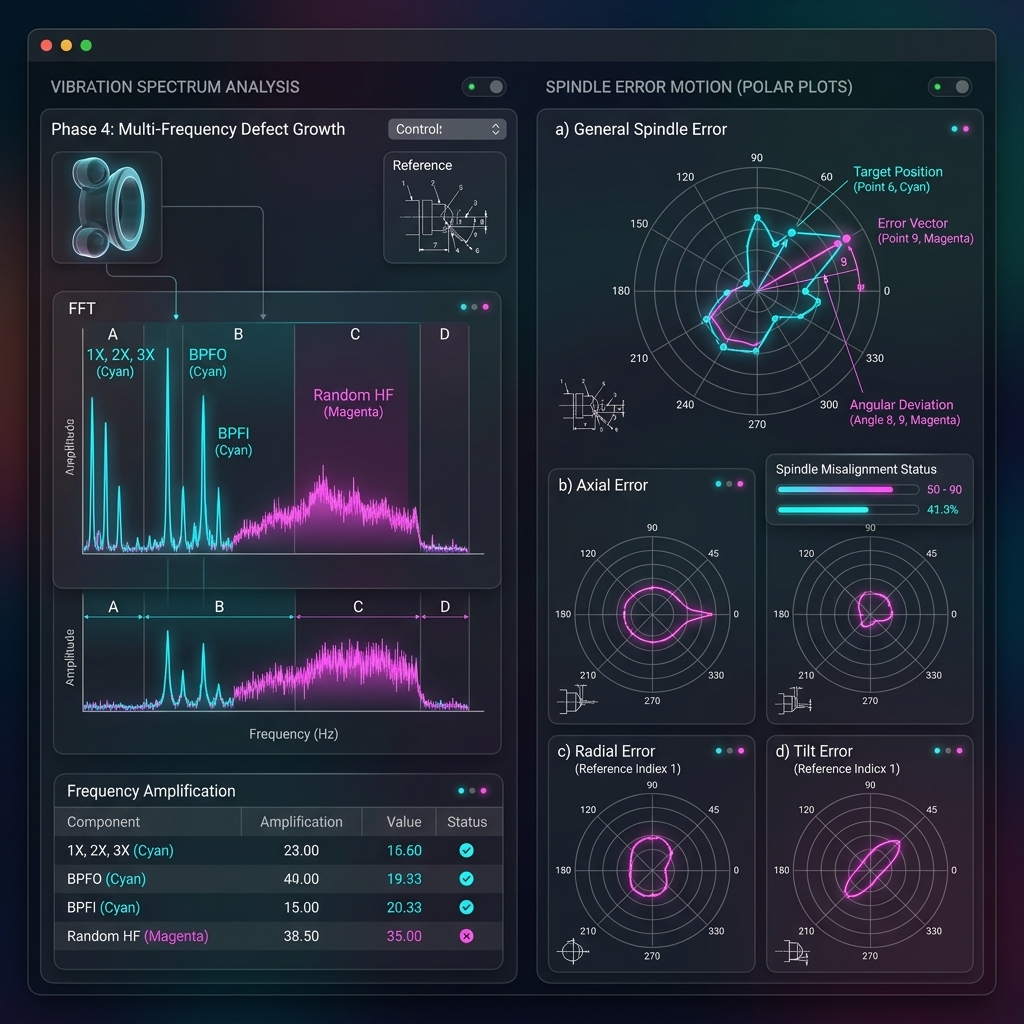
Eine hochauflösende Messung der Spindelbewegung macht unterschiedlichste mechanische und thermische Einflüsse sichtbar. Durch Trennung der Fehlerordnungen (synchron vs. asynchron) lassen sich diese genau zuordnen:

  • Thermisches Wachstum: Verlagerung der Spindel in Z-Richtung mit der Betriebserwärmung.
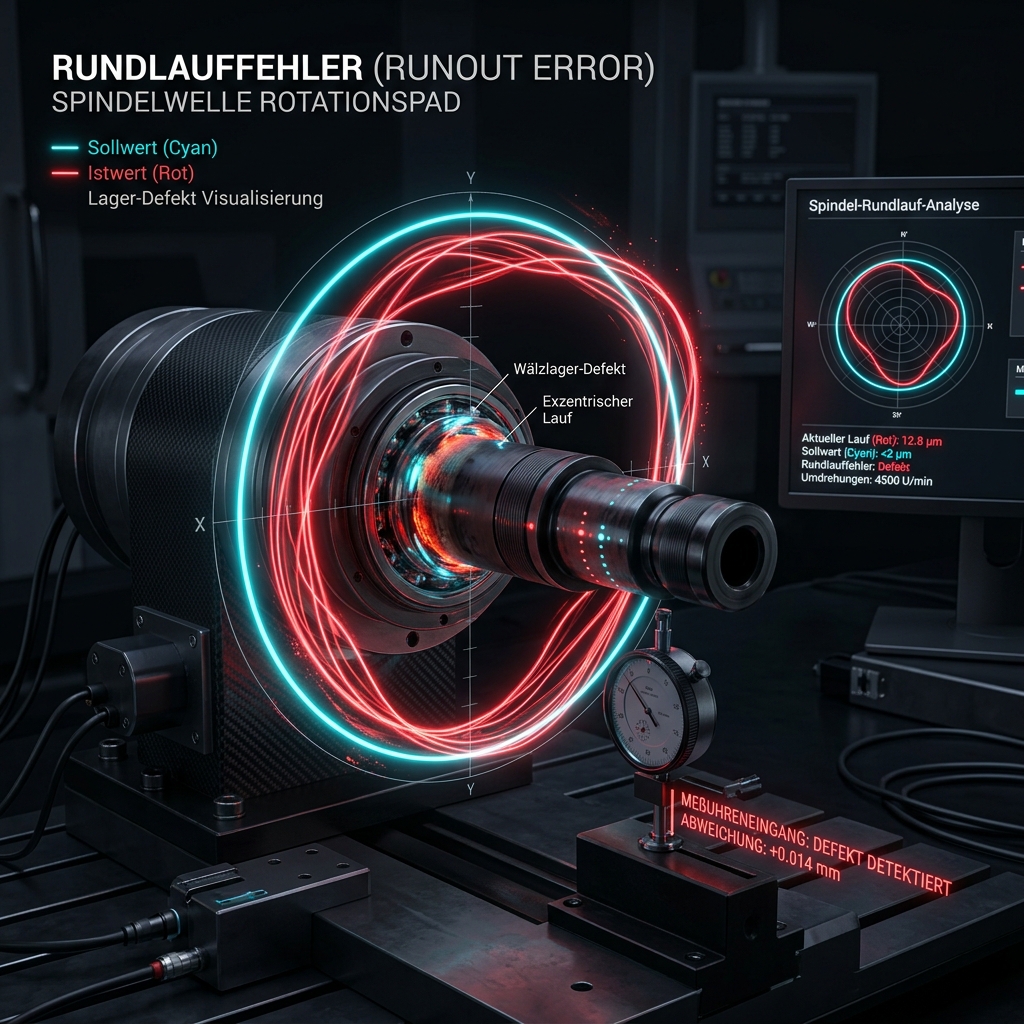
  • Azentrische Drehbewegung (Rundlauffehler): Verursacht durch Lagerfehler bei konstanter Drehzahl.
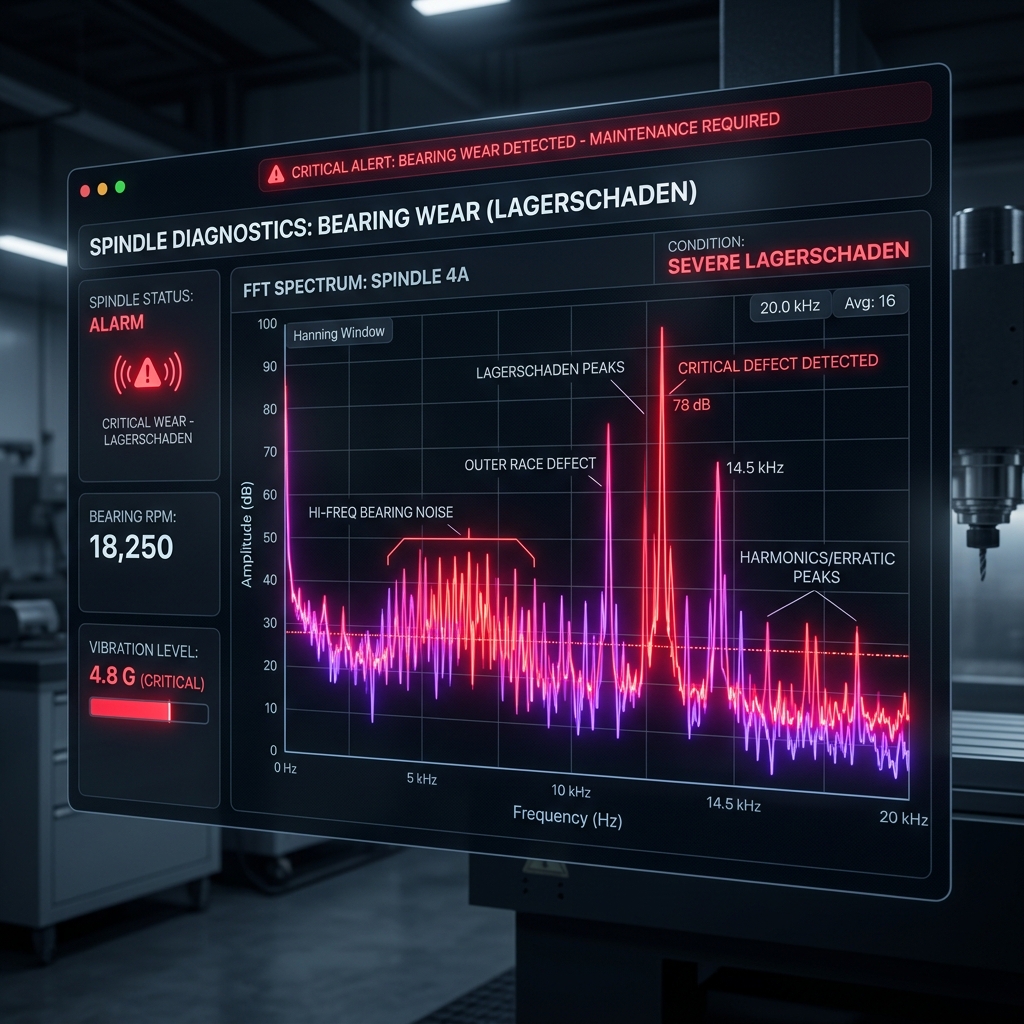
  • Wachsende Rundlauffehler: Asynchrone, azentrische Drehbewegungen durch zunehmenden Lagerverschleiß und Lagerschäden.
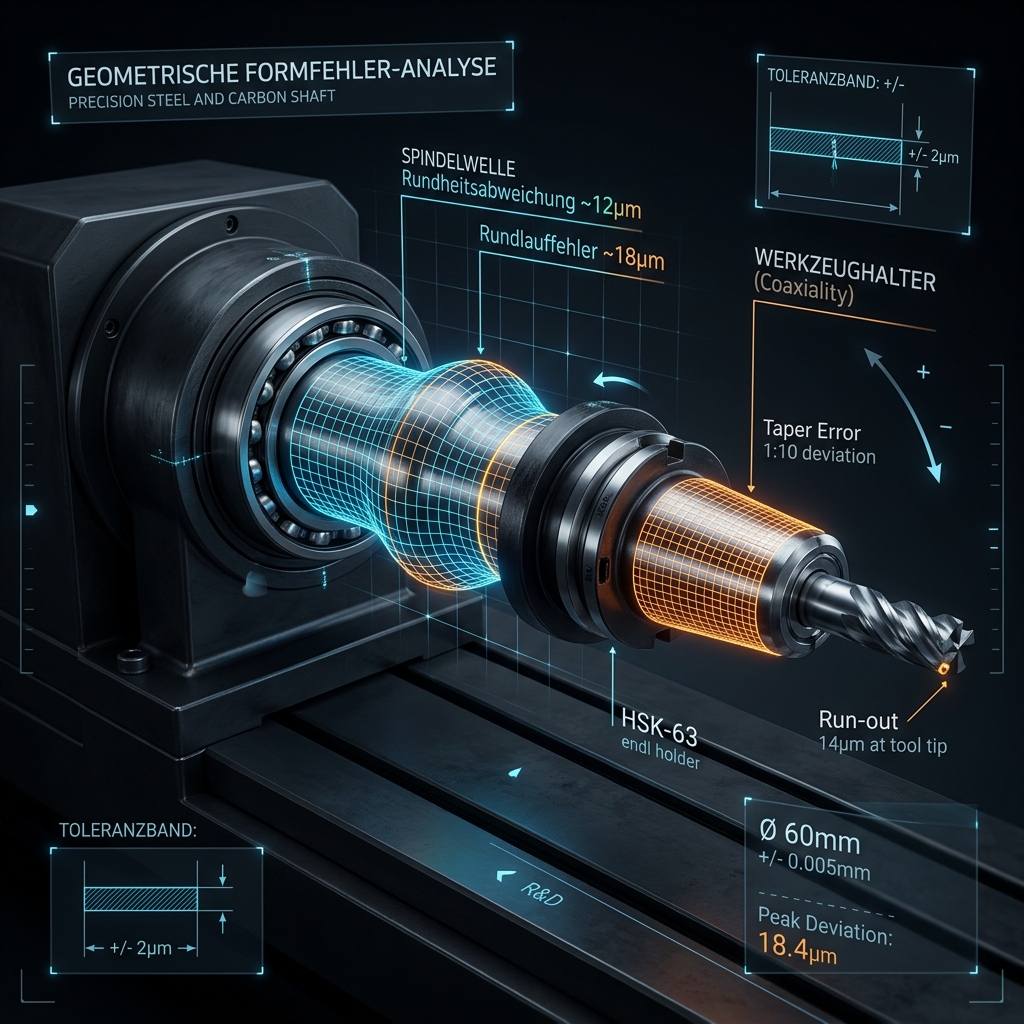
  • Formfehler: Abweichungen an der Spindelachse oder dem Spannmittel (Prüfkörper/Werkzeug).
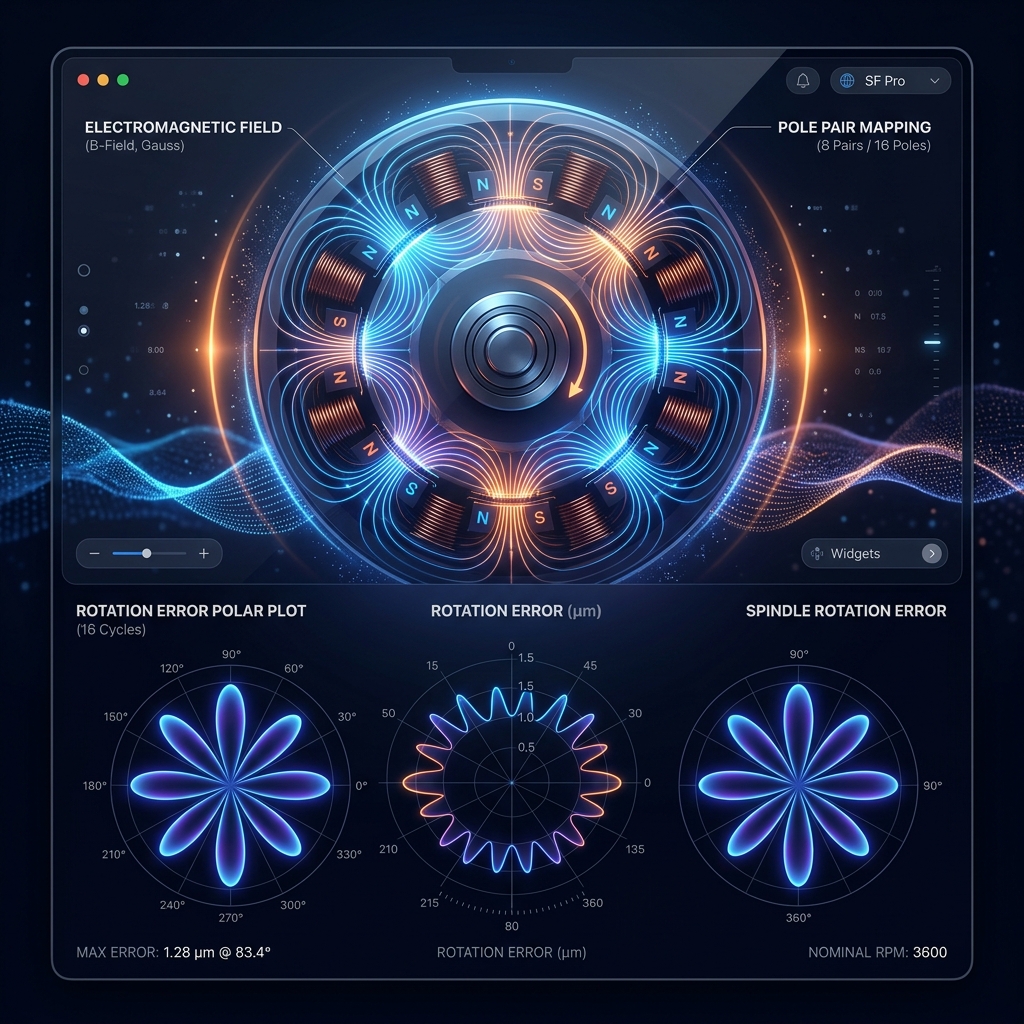
  • Polpaarzahl: Abbildung der Polpaarzahl des elektrischen Antriebsmotors im Frequenzspektrum.

Bewusste Sensorik-Einschränkung

Fokus auf Praxisnähe & Wirtschaftlichkeit

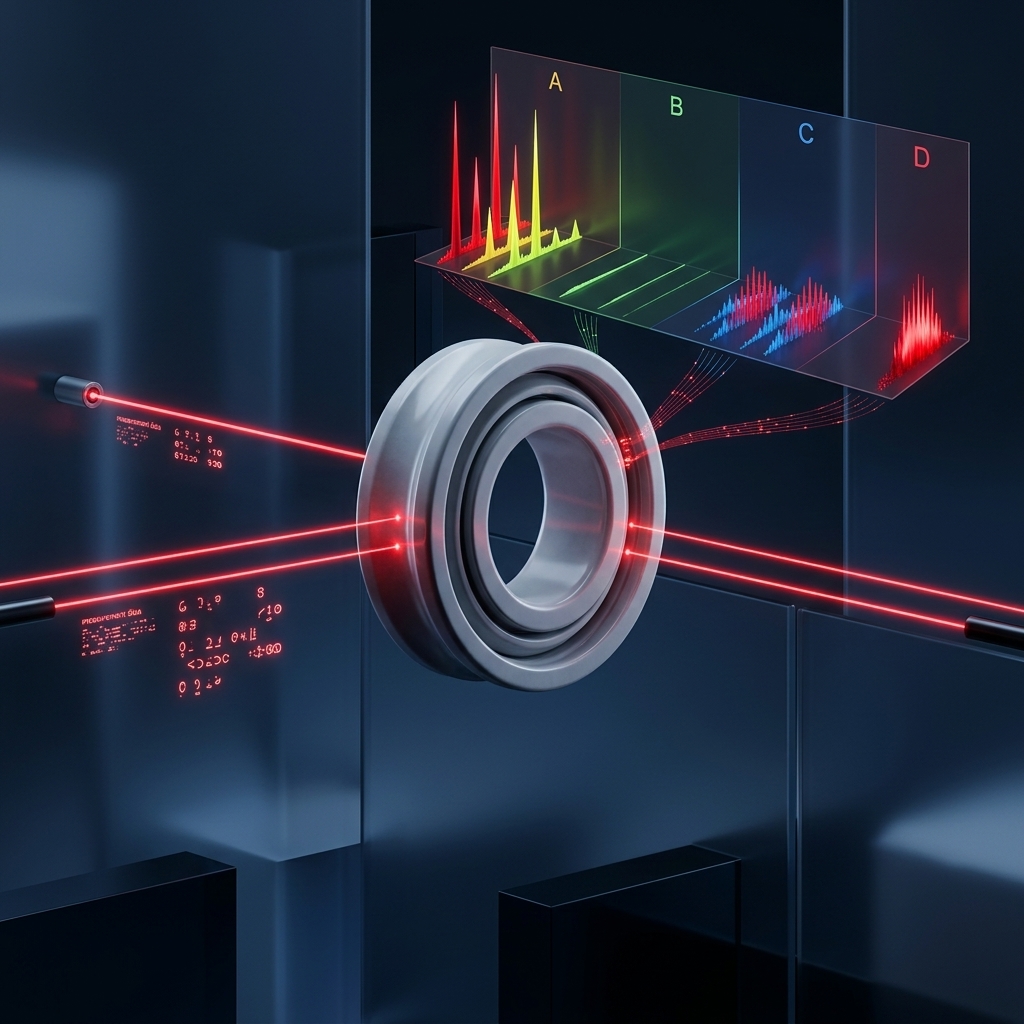
Der SpindleCheck Prüfstand verwendet 3 statt 5 Sensoren, wie sie in der Norm ISO 320-7 eigentlich vorgesehen sind. Diese Einschränkung erfolgt absichtlich aus den folgenden Gründen:

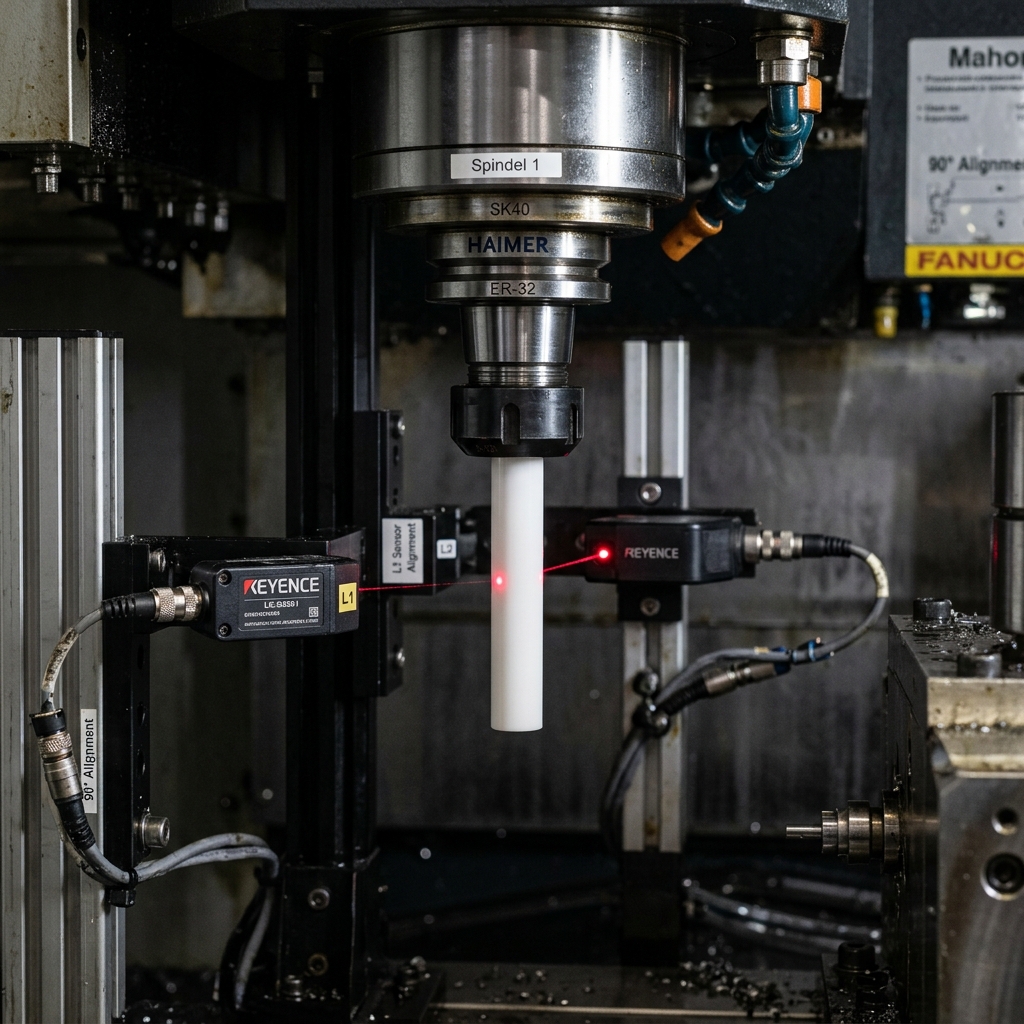
  • Der Prüfstand fokussiert Standardmaschinen und nicht Hochgenauigkeitsmaschinen. Damit sind die mit 3 Sensoren (2 radial, 1 axial) erlangten Aussagen ausreichend. Auf die Aussage zur Spindelschiefstellung wird bewusst verzichtet.
  • Durch die geringere Anzahl der Sensoren wird die Sensoraufnahme deutlich kompakter und auch die Prüfstandskosten können signifikant reduziert werden.
Sensorik-Einschränkung: 3 statt 5 Sensoren

Systemaufbau

Kompakt, mobil und modular

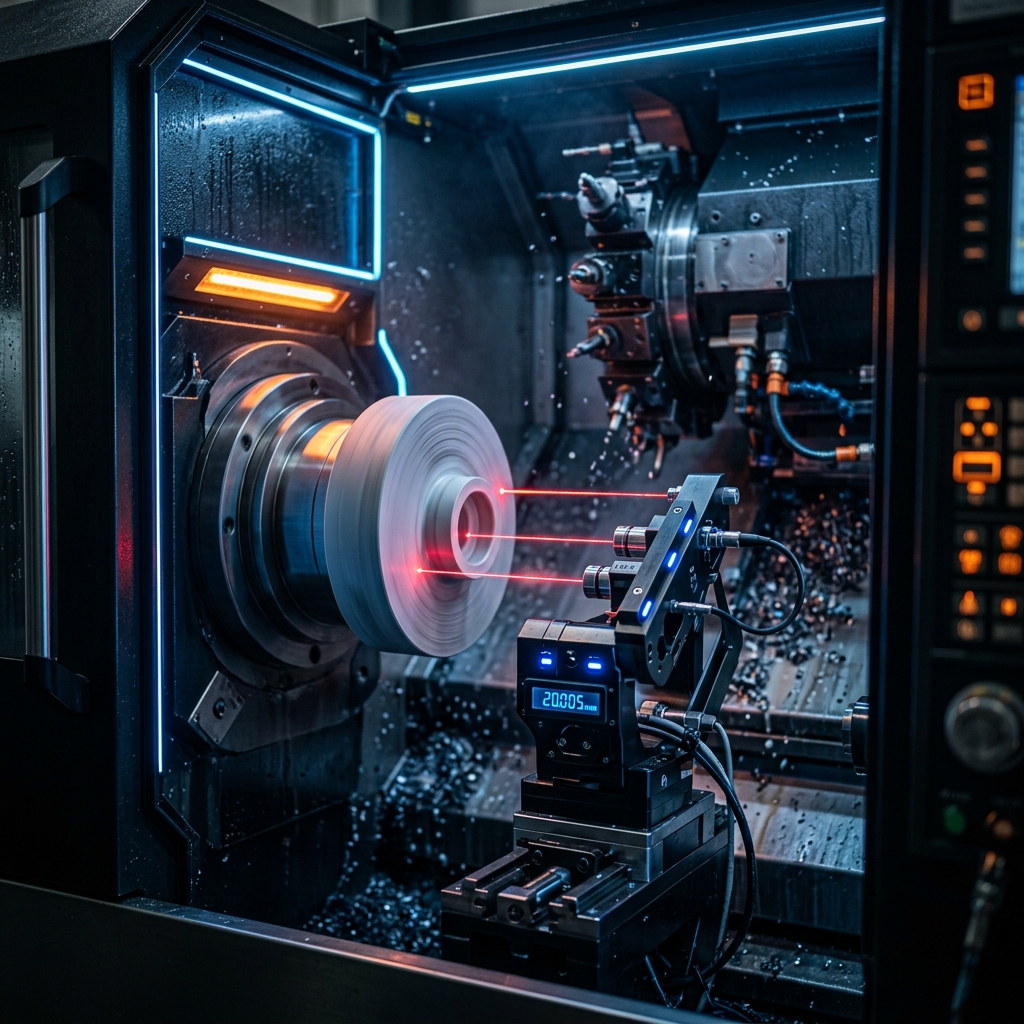
Der Grundkörper besteht aus einem robusten Gehäuse, das über spezielle Aufsätze flexibel in verschiedene Dreh- und Fräsmaschinen eingebunden werden kann.

Drei Laser-Triangulationssensoren erfassen axiale und radiale Fehlbewegungen, während ein Triggersensor die Umdrehungen und den Nullpunkt registriert. Die Auswertungseinheit, basierend auf einem Raspberry Pi gekoppelt mit einem Intel Neural Compute Stick 2, ist sicher in einem spritzwassergeschützten Gehäuse auf einem mobilen Hubtisch untergebracht.

Prüfkörper & Aufspannung

Zirkoniumoxid trifft auf Hydrodehnspannfutter

Anstelle einer klassischen Masterkugel kommt ein zylindrischer Präzisionsprüfstift aus weißer Keramik (Zirkoniumoxid) zum Einsatz. Diese zeichnet sich durch hohe Bruchzähigkeit, Verschleißfestigkeit und exzellente diffuse Reflexionseigenschaften aus. Der Stift ist hochgenau gefertigt (DIN 2269 Toleranzklasse 1, Rundheitstoleranz 0,5 µm).

Als Werkzeugaufnahme dient ein feinwuchtbares Präzisions-Hydrodehnspannfutter (Schunk "Tendo"). Dies garantiert eine absolut zentrische, spielfreie Klemmung bei höchster Rundlaufgenauigkeit (< 0,003 mm) – ganz ohne zusätzliches Erwärmungs- oder Abkühlequipment.

Sensorik

Hochfrequente Laser-Triangulation

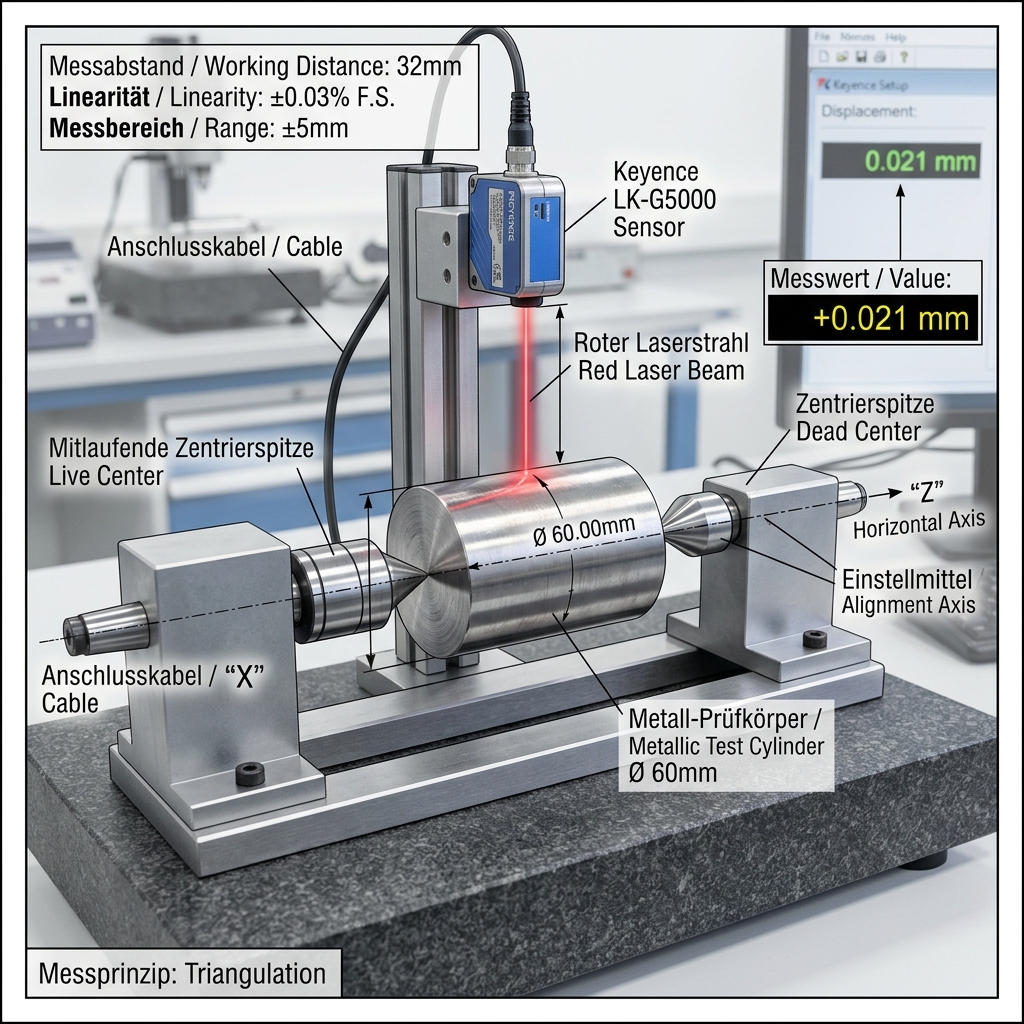
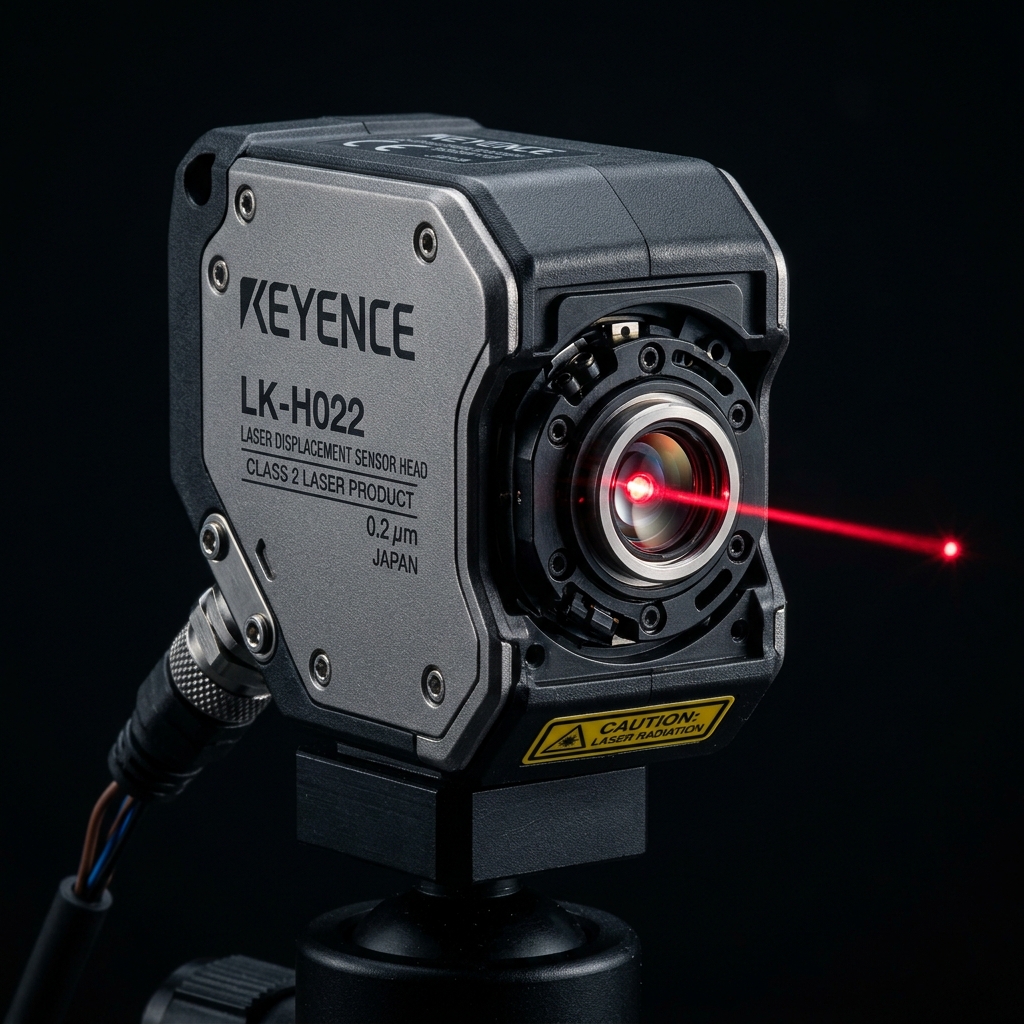
Das SpindleCheck-System nutzt optische Laser-Triangulationssensoren (Keyence LK-H22) ohne bewegte Teile. Ein Laserpunkt wird auf den Prüfkörper projiziert, und das reflektierte Licht wird durch eine Empfangsoptik auf ein positionsempfindliches Element abgebildet. Jede Abstandsänderung führt zu einer exakt berechenbaren Winkeländerung.

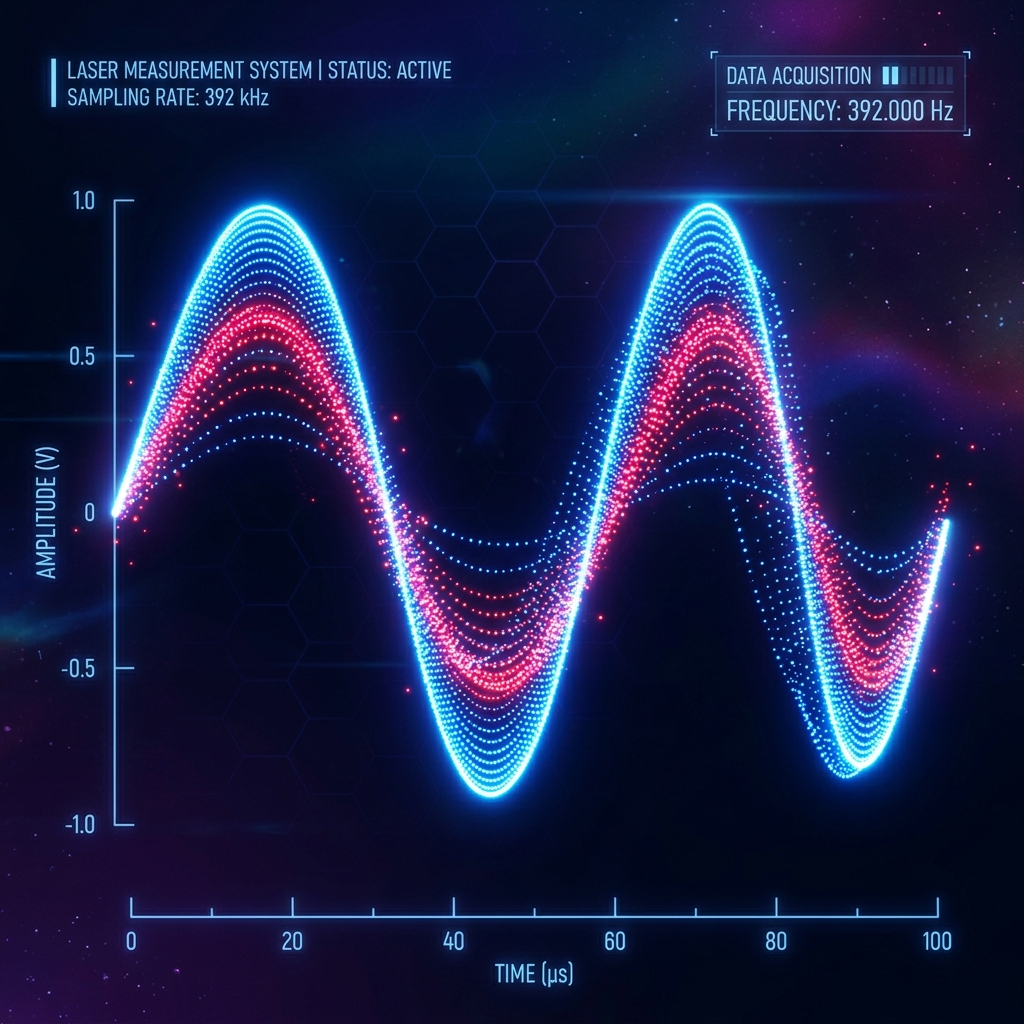
Mit einer enormen Abtastfrequenz von max. 392 kHz ermöglicht das System detailgetreue Messungen selbst bei Spindeldrehzahlen von über 30.000 U/min.

Zudem haben Laser-Triangulationssensoren den wesentlichen Vorteil eines größeren Arbeitsabstandes (hier 22 mm bei bis zu 7 mm Messbereich). Dies ermöglicht ein einfaches und schnelles Setup für die Messung – ein entscheidender Faktor im betrieblichen Alltag, um die Maschinenbelegung durch unproduktive Wartungs- und Instandhaltungsarbeiten so kurz wie möglich zu halten.

Intelligente Software

FFT und Machine Learning

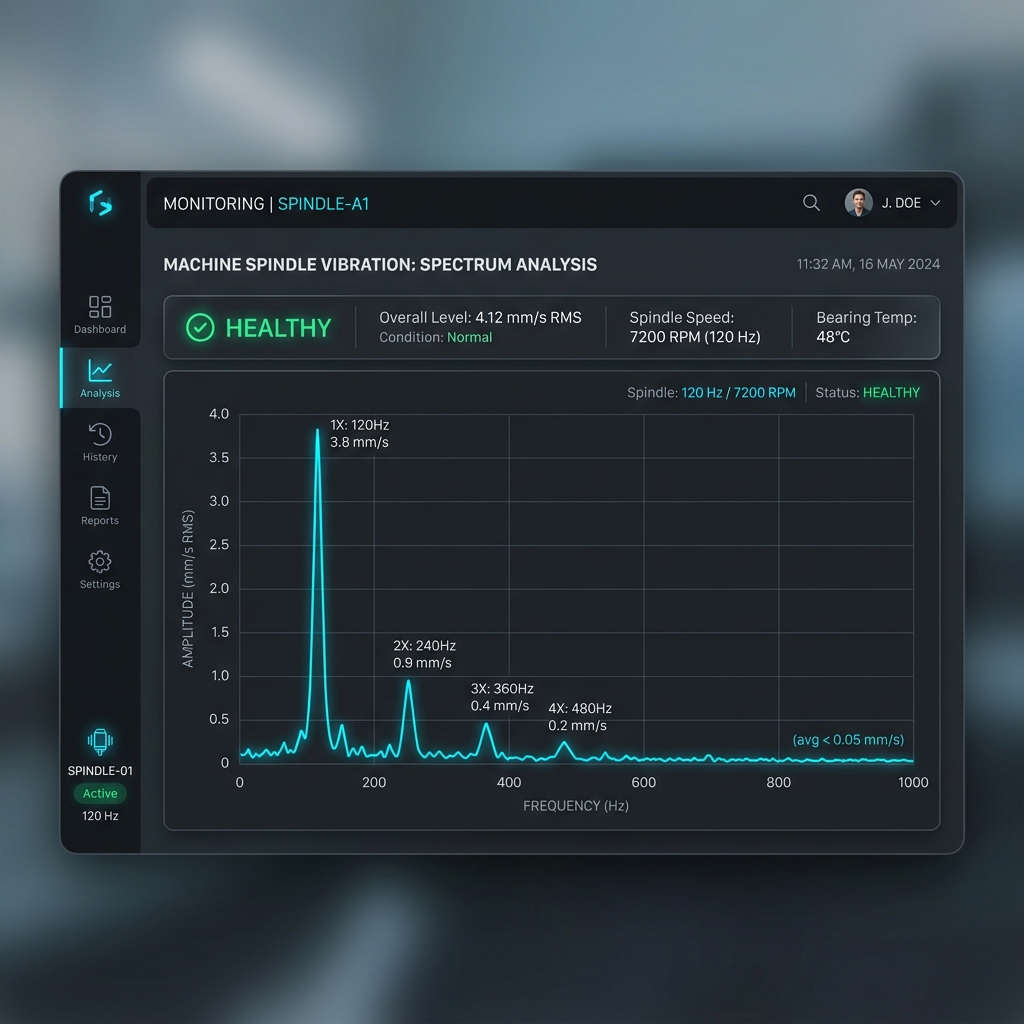
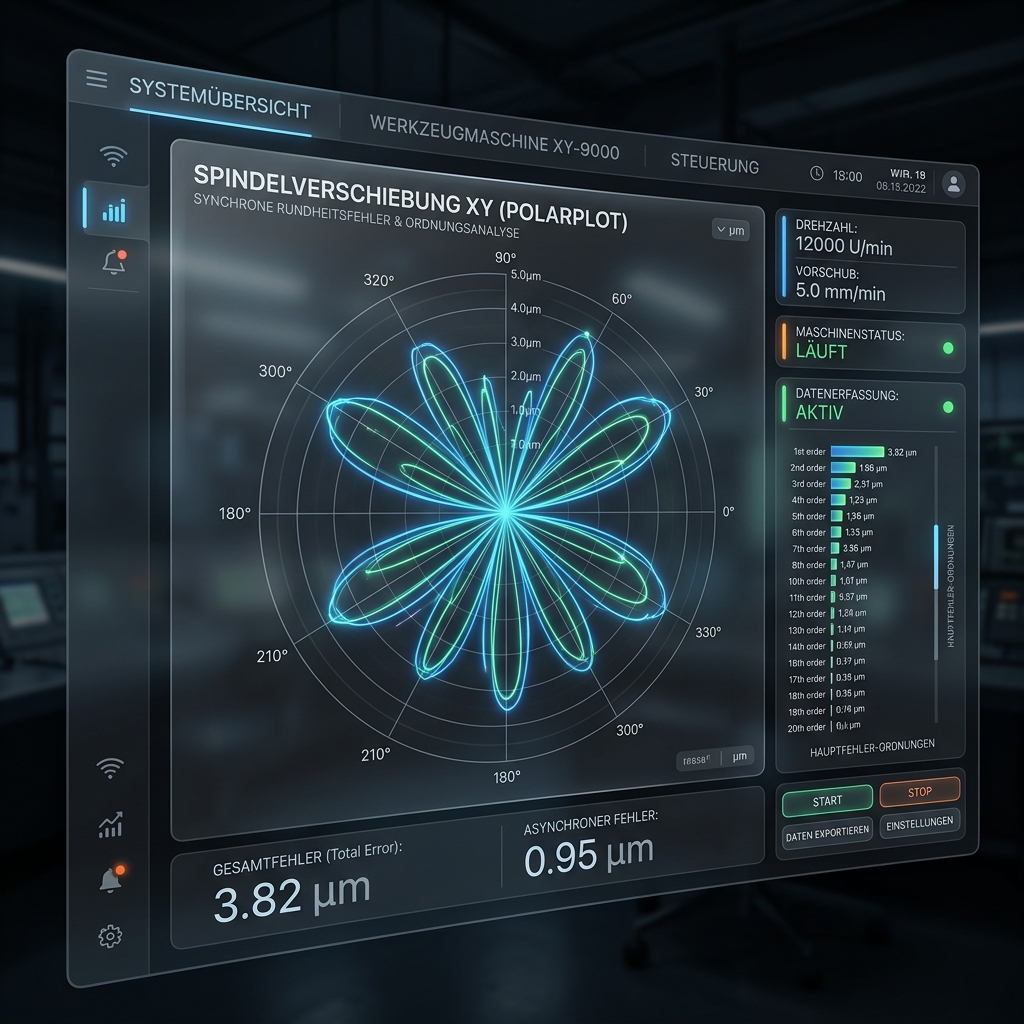
Die Auswertesoftware trennt Gesamtfehler algorithmisch in synchrone (drehzahlabhängige) und asynchrone Fehleranteile auf. Ergebnisse werden in Polarplots visualisiert und per Fourier-Analyse (FFT) ins Frequenzspektrum zerlegt.

Das Highlight ist die Integration von Maschinellem Lernen: Ein trainiertes neuronales Netzwerk (LSTM), welches auf dem Intel Neural Compute Stick 2 ausgeführt wird, klassifiziert Spindelfehler automatisiert anhand der Frequenzmuster (z.B. Lager- oder Formfehler) und leitet direkte Handlungsempfehlungen ab.

Intuitive Bedienung

Touch-First Interface

Die gesamte Bedienung erfolgt nahtlos über einen 12,3 Zoll Touch-Bildschirm direkt am mobilen Prüfstand. Die Software bietet eine umfassende Verwaltung von Maschinen und Spindeln.

Der Messablauf ist stark vereinfacht: Nach der Maschinen- und Spindelauswahl hilft die Software beim Einrichten des Sensors. Die Parametrierung und Ausführung wird oft durch ein generiertes NC-Programm auf der Maschinensteuerung unterstützt. Anschließend können Zeit-, Statistik- oder Frequenzdiagramme direkt zur Bewertung des Spindelzustands analysiert werden.

Login
Hauptmenü
Messung auswählen
12.05.2025 - 14:30
Monforts RNC 400 | Capto 40 | i.O.
05.02.2025 - 09:15
Monforts RNC 400 | Capto 40 | Warnung
14.11.2024 - 11:00
Monforts RNC 400 | Capto 40 | i.O.
Historische Kennwerte

Verlauf: Capto 40

Datum Rundlauf Form Status
12.05.25 3.8 µm 1.2 µm i.O.
05.02.25 6.1 µm 3.5 µm Warnung
14.11.24 3.5 µm 1.1 µm i.O.
Analyse Einzelmessung

Historische Daten: 12.05.2025

Monforts RNC 400 DuoTurn | Capto 40

Messungen bei 3 Drehzahlen

3000 U/min
Gesamtfehler (Spindelverlagerung XY): 3.82 µm
Synchr. Rundlauffehler (Lagerung): 1.86 µm
Formfehler Prüfkörper: 0.76 µm
Exzentrizität (Aufnahme/Prüfkörper): 1.20 µm
Antriebsmotor (Polpaarzahl): 4 (ermittelt aus FFT-Ordnung)
Maschine auswählen
Monforts RNC 400 DuoTurn
Drehmaschine | Seriennr: 125456789 | Bj: 2008
DMG Mori CMX 50 U
Fräsmaschine | Seriennr: 987654321
Hermle C400
Fräsmaschine | Seriennr: 11223344
Spindel auswählen
Capto 40
Hersteller: WEISS GmbH | Max: 4000 1/min | Inbetrieb: 12.01.2005
HSK-A 63
Hersteller: Kessler | Max: 12000 1/min
Systemeinrichtung

Sensoren ausrichten (Positionierhilfe)

Radial Sensor 1 (X)
Radial Sensor 2 (Y)
Axial Sensor (Z)
1. Messung

Drehzahl Soll: 3000 U/min

Drehzahl Ist: 0 U/min

Auswertung

Messung erfolgreich abgeschlossen!

Monforts RNC 400 DuoTurn | Capto 40

Messungen bei 3 Drehzahlen

3000 U/min
Gesamtfehler (Spindelverlagerung XY): 3.82 µm
Synchr. Rundlauffehler (Lagerung): 1.86 µm
Formfehler Prüfkörper: 0.76 µm
Exzentrizität (Aufnahme/Prüfkörper): 1.20 µm
Antriebsmotor (Polpaarzahl): 4 (ermittelt aus FFT-Ordnung)

Messvorgang konfigurieren

Visueller Simulator

Wählen Sie Maschine und Spindel, und rüsten Sie SpindleCheck virtuell ein.

1. Maschinentyp

2. Zu messende Spindel

Bitte wählen Sie einen Maschinentyp.

Die Köpfe hinter SpindleCheck

Das Projekt "SpindleCheck" wurde an der Hochschule Niederrhein im Fachbereich Wirtschaftsingenieurwesen entwickelt.

Prof. Dr.-Ing. Dominic Deutges

Projektleitung & Projektbetreuung

Kevin Macherey

Projektbetreuung & Teilefertigung

Master InnovationLAB

Jannick Backhaus, Marius Gulden, Hendrik Schach

Bachelorarbeiten

Vivien Czayka, Christopher Willberg, Christopher Retz, Luise Jacobs

Ein besonderer Dank gebührt Herrn Heinz Graw (✝), dem ehemaligen Leiter der Anwendungsabteilung der Monforts Werkzeugmaschinen für die Beratung der Studentengruppe beim Systemdesign.

Eindrücke aus der Projektarbeit